
Slicing - softwarová příprava 3D tisku
Osnova sekce
-
Slicery nám nabízí velké množství parametrů pro nastavení tisku, my se však budeme zabývat několika základními nastaveními a vlastnostmi. K dispozici máme velké množství slicerů, ale pro tento kurz budeme používat SlicerPE, upravený přímo pro tiskárny značky PRUSA PRINTERS.

Nastavení Sliceru
První věcí, kterou nám slicer nabízí je volba presetů pro tiskárny a materiály. Zde můžeme do softwaru zadat značku a model tiskárny, pro kterou budeme tisky ve připravovat. Pokud nenajdeme svou tiskárnu v nabídce, můžeme její základní parametry, jako je tiskový objem tzn. rozměry podložky a výška osy Z, průměr trysky extrudéru, počet extrudérů atp. zadat manuálně a vytvořit tím vlastní preset.


Poté můžeme zvolit tiskové materiály, které se chystáme používat. Podle vybraného materiálu při slicování ukládáme do budoucího vygenerovaného G-CODU informace o teplotách tiskové podložky, extrudéru, průtoku extrudéru a dalších nezbytných informacích nutných pro úspěšný tisk.
Jakmile máme slicer nakonfigurovaný pro naši tiskárnu, můžeme se pustit do přípravy tisku.

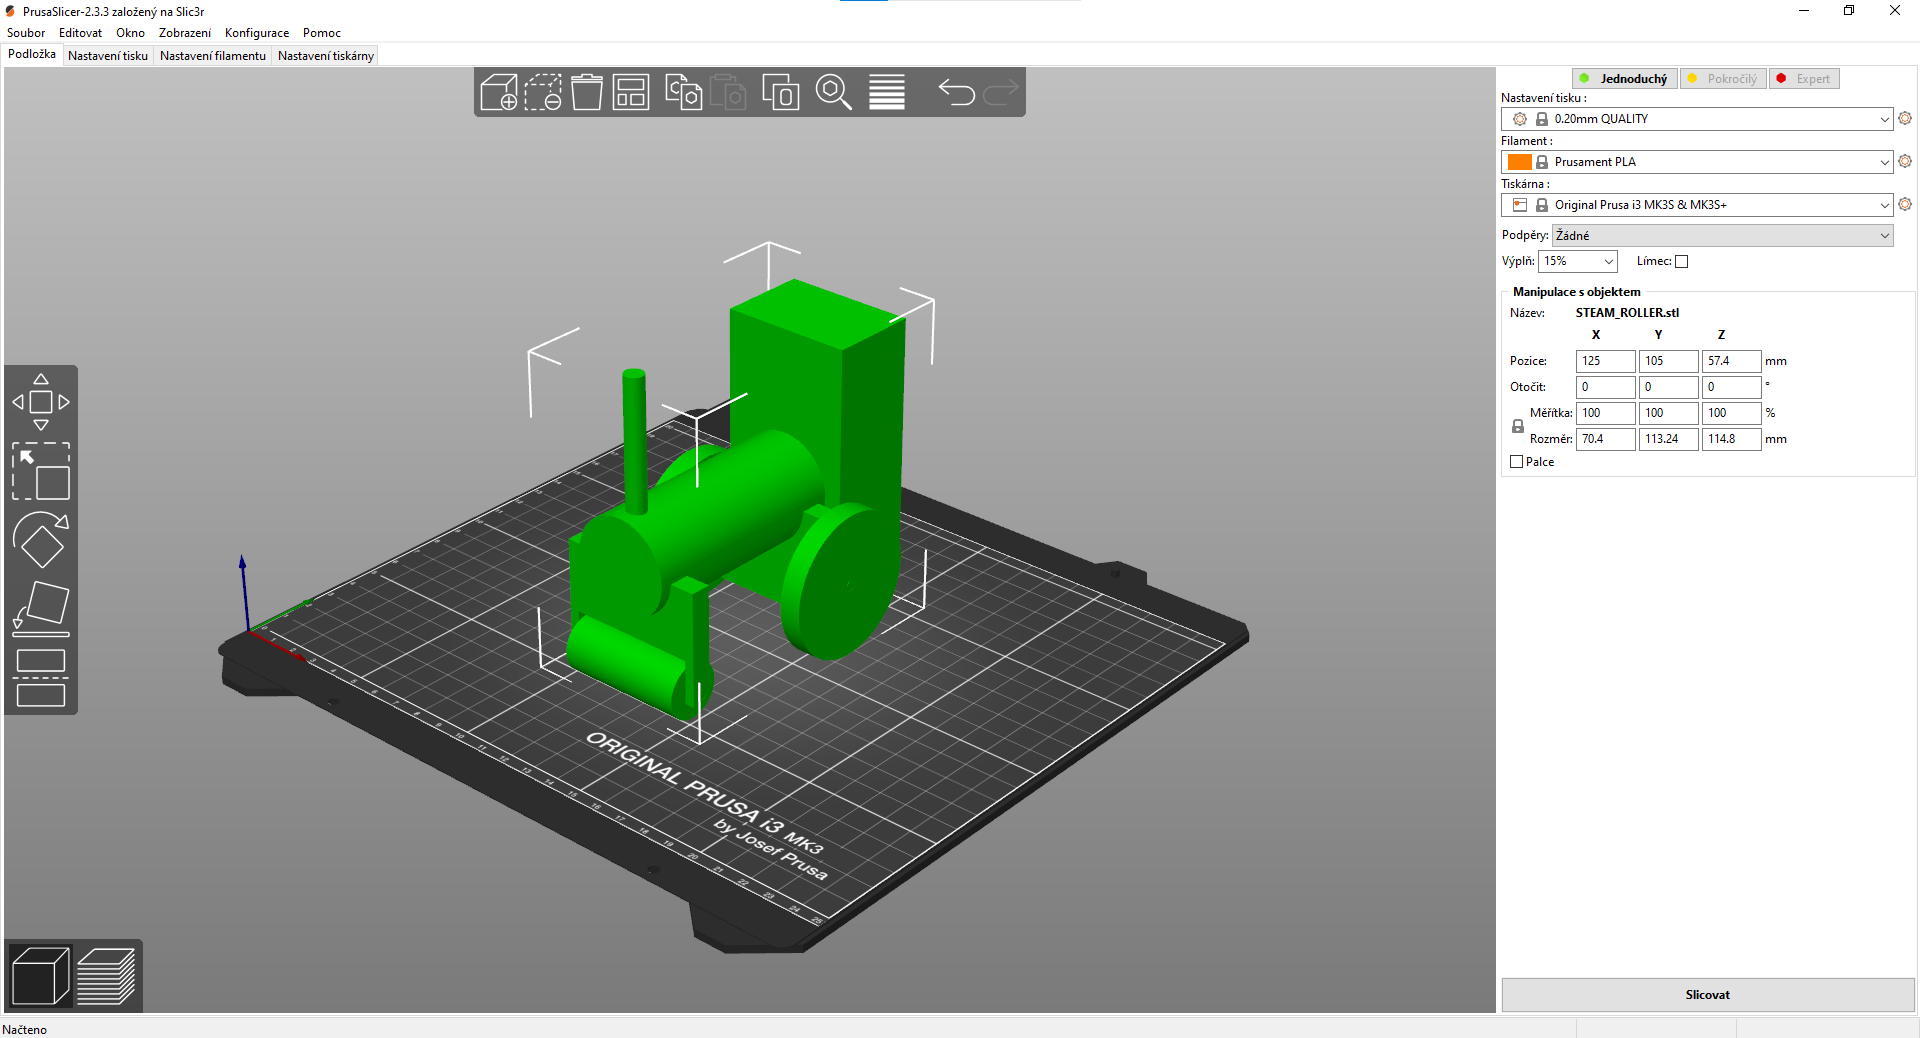
Import, orientace modelu
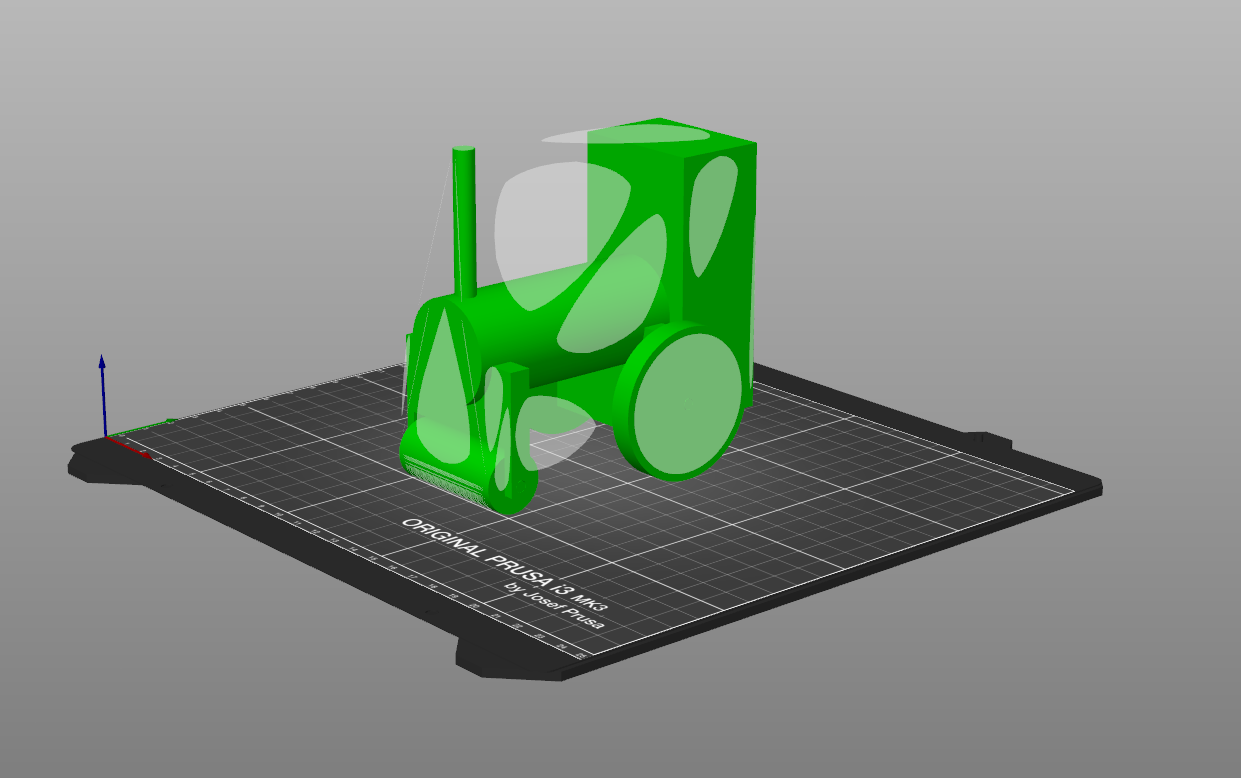
Naimportujeme model v požadovaném formátu. Pro ideální tisk je nejlepší aby model ležel na rovné, co možná největší podstavě, to nám umožní dostatečnou přilnavost první vrstvy a tím pádem stabilitu při tisku. Pokud naimportovaný model není ideálně natočen pro tisk, můžeme měnit jeho pozici, orientaci, měřítko a umístění na tiskové podložce, dokud nedocílíme nejlepšího možného výsledku. Můžeme použít i funkci pro přichycení modelu danou rovinou přímo na podložku.


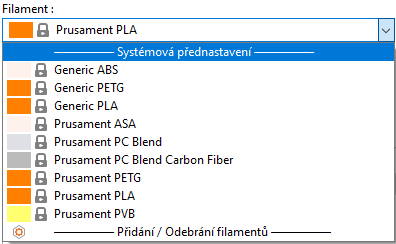
Dále můžeme vybrat materiál, ze kterého budeme chtít model vytisknout. Toto nastavení neovlivňuje celkový proces slicingu, ale je lepší vybrat ho hned na začátku, abychom na něj nezapomněli a nevyexportovali pak G-CODE pro tisk z jiného materiálu.
Kvalita tisku
Nastavením pro určení kvality tisku je v tomto případě myšlena hlavně výška tiskové vrstvy. Tato hodnota určuje hrubost tisknutých povrchů a odvíjí se od nainstalované trysky. Maximální možná výška vrstvy nesmí nikdy překročit průměr trysky. Pro standardní trysku 0.4 mm máme několik možností.
0.15 - 0.05 - DETAIL - výšky vrstvy používané pro detailnější tisk
0.2 mm - STANDART - standartní výška, kompromis mezi kvalitou a rychlostí
0.3 mm - DRAFT - vysoká výška, rychlý tisk pro prvotní prototypování
S kvalitou tisku souvisí i jeho rychlost. Pokud použijeme nastavení s vyšší vrstvou, docílíme menšího počtu vrstev a tím pádem kratšího času tisku.
Infill/výplň
Dalším aspektem ovlivňujícím především rychlost tisku je výplň - infill. Tato hodnota vyjádřená v procentech určuje hustotu vnitřního objemu tisknutého modelu. Pokud chceme šetřit materiálem, nastavíme výplň co nejmenší, to však může zapříčinit nižší pevnost výsledného tisku.
Vyšší hodnota výplně nám naopak spolu s větší spotřebou materiálu a delším tiskovým časem zajistí vyšší pevnost vytištěného modelu. Pro infill můžeme použít různé tvary a vzory, jako např.: trojúhelníky, pravidelnou čtvercovou mřížku, šestiúhelníky a mnoho dalších. Z hlediska šetření materiálu se nedoporučuje nastavovat výplň na 0%. Tisk s touto hodnotou infillu by nemusel dojít zdárného konce, jelikož výplň slouží nejen pro dosažení větší pevnosti, ale i jako vnitřní podpory pro plochy během tisku samotného.
Podpory
Dalším aspektem ovlivňujícím proveditelnost 3d tisku je nutnost tisku podpůrného materiálu. Ta přichází v situaci kdy z modelu vysupují části nad tiskovou podložku, pod kterými se nenachází žádné předchozí tiskové vrstvy. Podpory bude nutné tisknout i v případě kdy úhel náklonu tisknutelných ploch orpoti vertikální ose Z bude větší než cca 50%. Slicer vygeneruje tisk podpůrného materiálu a my můžeme zvolit, zda má stavět podpory pouze v místech kde jsou podporované plochy nad tiskovou podložkou, nebo zda má stavět podpory i na tisknutém modelu.
Jako varianta podpor je chápán i tzv. raft, který je jakýmsi vyvýšeným tiskovým lůžkem, které se používá v případě, že se nám nepodaří “usadit” model na co největší podstavu. Pomocí raftu dokážeme zvýšit přilnavost první vrstvy modelu, který by se bez něj dotýkal podložky např. jen několika body a hrozilo by jeho odlepení během tisku.
Kontrola slicu a export
Pokud jsme všechny ty to hodnoty nastavili podle našich požadavků, můžeme model vyslicovat. Zobrazí se nám náhled modelu rozděleného do jednotlivých vrstev. Za pomoci jezdce v pravé části okna můžeme celý model virtuálně vytisknout a zkontrolovat např. zda první vrstva přiléhá dobře na podložku, nebo zda se nám vygenerovaly podpory nebo infill. Pokud se nám něco nelíbí, můžeme nastavení všech hodnot změnit a model znovu přeslicovat.
Když budeme spokojeni s výsledkem, vyexportujeme vytvořený G-CODE na paměťovou kartu, kterou následně softwarově odpojíme z počítače, a můžeme přejít k fyzickému tisku.